Что такое вальцовка металла: подробный разбор
- Физическая сущность процесса вальцевания
- Отличие вальцовки от гибки на листогибочном прессе
- Конструктивные типы и кинематика вальцовочных станков
- Обрабатываемый сортамент и металлургические особенности
- Пошаговый технологический цикл вальцовки обечаек
- Дефекты, производственные риски и методы контроля геометрии
- Отраслевое применение вальцованных деталей
- Заключение
Что такое вальцовка металла – это базовый вопрос для инженеров, проектировщиков и снабженцев, сталкивающихся с производством емкостного оборудования, воздуховодов, строительных металлоконструкций и деталей вращения. В этой статье подробно рассмотрены технологические основы холодной и горячей вальцовки: физика пластической деформации, принципиальные отличия от работы на листогибах, кинематика трехвалковых и четырехвалковых машин, специфика свертывания цилиндрических и конических обечаек, а также методы компенсации упругого пружинения и устранения дефектов кромок.
Данный материал поможет оценить возможности технологии применительно к конкретным производственным чертежам, правильно подобрать марку проката и понять, из каких этапов складывается себестоимость и точность готовых радиусных деталей.
Физическая сущность процесса вальцевания
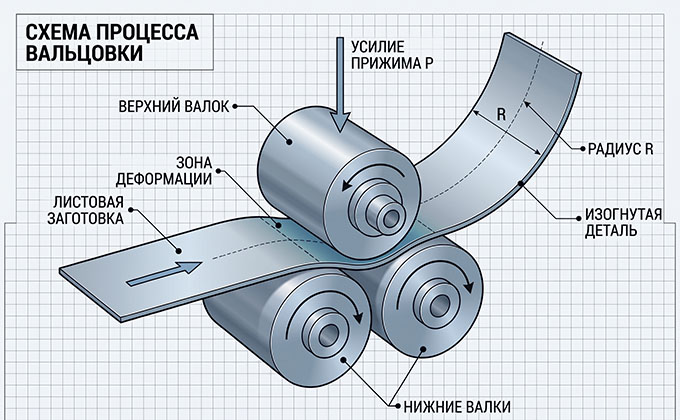
Вальцовка металла представляет собой технологическую операцию формообразования давлением, в ходе которой плоская листовая заготовка, пруток, круглая либо профильная труба приобретают равномерную кривизну под постоянным воздействием вращающихся цилиндрических валов. В отличие от фрезерования или плазменного раскроя, эта обработка не предполагает снятия стружки. Структура проката сохраняет сплошность, а волокна кристаллической решетки ориентируются вдоль радиуса изгиба, что обеспечивает готовому изделию максимальную статическую и усталостную прочность.
В основе механизма лежит преодоление предела текучести конструкционного сплава. Когда лист проходит через рабочий зазор валковой машины, поперечное сечение испытывает разнонаправленные механические напряжения:
- Внешние слои материала подвергаются растягивающим тангенциальным нагрузкам и утончаются в пределах сотых долей миллиметра.
- Внутренние слои заготовки испытывают радиальное сжатие, за счет чего волокна металла уплотняются.
- Нейтральный слой проходит строго по геометрической середине сечения, не испытывая продольных изменений длины. Именно по длине нейтральной линии технологи вычисляют точную развертку листа перед отправкой на раскройный стол.
Ключевая инженерная сложность, которой сопровождается процесс вальцовки металла, заключается в возникновении остаточного упругого пружинения. Когда заготовка выходит из зоны прижима валков, внешнее давление прекращается, и металл стремится частично вернуть исходную плоскую форму. Степень обратного распрямления определяется модулем упругости сплава, толщиной листа, твердостью исходного проката и отношением диаметра готовой обечайки к толщине заготовки.
Отличие вальцовки от гибки на листогибочном прессе
В практике металлообработки вальцевание листового металла нередко путают со стандартной гибкой на листогибочных прессах с гидравлическим приводом. Несмотря на то, что обе операции изменяют угол или форму листа без нагрева, кинематика и физика формообразования у них принципиально разные.
| Технологический критерий | Вальцевание на валковых машинах | Гибка на листогибочном прессе |
|---|---|---|
| Характер приложения силы | Непрерывное динамическое обкатывание вращающимися валами | Дискретный ударный прижим жесткого пуансона в раскрытую матрицу |
| Получаемая форма | Плавная окружность, цилиндрическая или коническая обечайка, кольцо | Линейный угол, швеллер, коробчатый профиль, замкнутый прямоугольник |
| Качество поверхности радиуса | Идеально гладкая радиальная дуга без переходов и замятий | Огранка со ступенчатыми продольными полосами при пошаговой радиусной гибке |
| Концентрация внутренних напряжений | Напряжения распределены равномерно по всей рабочей развертке | Локальный пик механических напряжений вдоль узкой линии вершины угла |
Листогибочный пресс отлично подходит для формирования кромок, Z-образных гибов и прямолинейных профилей. Однако попытка изготовить на нем круглую трубу приводит к необходимости пошаговой чеканки: пуансон наносит десятки последовательных ударов с шагом в несколько миллиметров. Это неизбежно формирует выраженную ребристость на поверхности детали, повышает риск образования трещин и снижает предел выносливости металла под внутренним давлением. Непрерывная технология вальцовки полностью решает эту проблему, обеспечивая постоянный радиус кривизны по всей длине изделия.
Конструктивные типы и кинематика вальцовочных станков

В промышленном производстве применяются различные вальцовочные станки, отличающиеся количеством деформирующих органов, геометрией их взаимного перемещения и типом привода. От компоновки валов напрямую зависит способность оборудования устранять спрямленные участки на краях заготовки.
Трехвалковые машины с симметричным и асимметричным расположением
Классический симметричный станок содержит два нижних опорных вала, вращающихся в неподвижных постелях станины, и один центральный верхний вал, перемещаемый гидроцилиндрами по вертикали. Заготовка укладывается на нижние опоры, а верхний вал опускается, задавая первоначальный прогиб. Главная конструктивная особенность симметричной кинематики – наличие мертвого межцентрового расстояния. Вследствие этого передний и задний край листа остаются плоскими, формируя прямые участки длиной в две или три толщины металла. Эти полосы приходится срезать после сварки либо предварительно подгибать на прессе.
В асимметричных трехвалковых машинах два вала смонтированы вертикально друг над другом и служат жестким прижимным зажимом, а третий вал расположен сбоку и двигается по диагональным направляющим. Такая схема позволяет аккуратно подгибать переднюю кромку листа, но для подгибки заднего края заготовку необходимо извлечь из станка, развернуть на сто восемьдесят градусов и завести повторно.
Четырехвалковые станки с ЧПУ
Современным эталоном для ответственных работ выступают четырехвалковые станки с числовым программным управлением, сокращенно ЧПУ. В таких машинах заготовка надежно блокируется центральной парой валов, что исключает ее смещение или осевое проскальзывание даже при работе с толстыми плитами. Два боковых формующих вала перемещаются независимо друг от друга по дуговым траекториям.
Технические возможности современных валковых машин разделяются по типу используемого привода:
- Ручные механические вальцы приводятся в движение мускульной силой оператора через зубчатый редуктор. Применяются в вентиляционных мастерских для гибки оцинкованной стали толщиной до полутора миллиметров.
- Электромеханические станки оснащаются асинхронными двигателями и редукторами червячного или планетарного типа. Надежно работают с углеродистыми сталями толщиной до четырех-шести миллиметров.
- Гидравлические комплексы используют мощные насосные станции и гидроцилиндры высокого давления. Развивают деформирующее усилие в сотни тонн, что позволяет сгибать в холодном состоянии котельные плиты толщиной до ста миллиметров.
Обрабатываемый сортамент и металлургические особенности
В цехах металлообработки деформация металла при вальцовке выполняется на различных конструкционных сплавах, требующих персонального расчета скоростей прокатки и контактных давлений.
Каждая группа сплавов ведет себя в очаге деформации индивидуально:
- Черные углеродистые стали марок Ст3 и Сталь 20 показывают отличную технологичность, умеренное пружинение и не склонны к спонтанному зарождению трещин при нормальной температуре окружающей среды.
- Конструкционная низколегированная сталь 09Г2С широко востребована при изготовлении магистральных газоходов и сосудов под давлением. Высокий предел текучести стали требует повышенного на тридцать процентов прижимного усилия валков по сравнению с рядовыми марками.
- Нержавеющие аустенитные стали марок AISI 304, AISI 321 и 12Х18Н10Т интенсивно упрочняются в процессе деформации. Наклеп вызывает быстрый рост сопротивления изгибу и сильную упругую отдачу, требующую значительного запаса мощности гидростанции.
- Цветные сплавы на базе алюминия, меди и латуни пластичны, но чувствительны к скорости деформации. Быстрая протяжка алюминиевого листа серий АМг или АД31 может приводить к разрыву поверхностных слоев на наружном радиусе.
Помимо плоского листа на валковых машинах со сменной оснасткой выполняется вальцовка труб и профиля. Для этого стандартные цилиндрические валы заменяют на ролики с проточенными радиусными или прямоугольными канавками, полностью повторяющими геометрию прокатного профиля. Сменные ролики поддерживают полки швеллеров, уголков и стенки профильных труб, не позволяя им сплющиваться, скручиваться штопором или терять устойчивость сечения.
Пошаговый технологический цикл вальцовки обечаек
Чтобы готовая цилиндрическая или коническая обечайка строго соответствовала конструкторским допускам, технологический процесс вальцовки металла разбивается на пять последовательных этапов:
- Прецизионный раскрой листового проката. Заготовка вырезается на станках лазерной или плазменной резки с предельной точностью диагоналей. Любое отклонение углов от девяноста градусов приведет к тому, что свернутая обечайка пойдет винтом. С кромок обязательно удаляют термический наплыв, шлак и окалину, способные повредить шлифованные поверхности валков.
- Подгибка концевых участков. Лист подается в вальцы, после чего формующий вал прижимает край заготовки с расчетным усилием. Качественная подгибка кромок при вальцовке формирует правильную окружность непосредственно возле будущего стыка, предотвращая появление плоских домиков вдоль продольного шва.
- Основное формообразование цилиндра. Лист плавно прокатывается вперед и назад на постоянной скорости. При значительной толщине металла деформация выполняется не за один проход, а циклически, с постепенным пошаговым сближением валов, что защищает металл от надрывов, а станок от перегрузок.
- Продольная сварка стыкового шва. Откидная торцевая опора верхнего вала открывается, сомкнутая обечайка снимается краном и передается на сварочный стенд. Стыкуемые кромки стягиваются струбцинами и соединяются автоматической сваркой под флюсом или в защитных газах.
- Калибровочная вальцовка готового изделия. Нагрев при сварке вызывает неизбежные температурные поводки околошовной зоны, нарушая цилиндричность. Сваренную деталь повторно зажимают в вальцах и прокатывают с контролируемым обжатием сварного шва, возвращая телу обечайки идеальную форму без овальности.
В случаях, когда техническое задание требует изготовить усеченный конус, в станок монтируют конусный упорный башмак, а боковые валы устанавливают под наклоном. Внутренняя дуга развертки принудительно тормозится упором, тогда как наружная проходит больший путь, формируя расчетный угол конусности детали.
Дефекты, производственные риски и методы контроля геометрии
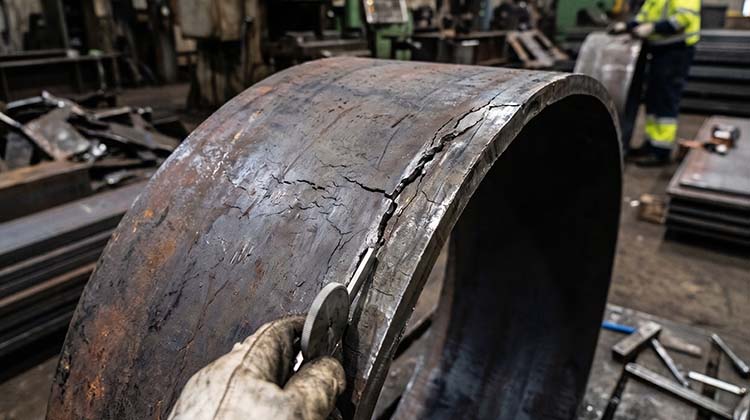
При нарушении технологического регламента или неправильной оценке механических качеств стали на готовых деталях могут возникать неустранимые дефекты. Опытный технолог заранее учитывает производственные риски при составлении карт гибки.
Наиболее распространенными типами брака в вальцовочном производстве являются:
- Бочкообразность обечайки. Под действием многотонного распирающего давления длинные валы упруго прогибаются в центральной части. В результате заготовка по краям сворачивается на заданный радиус, а в центре остается недокатанной, приобретая форму бочки.
- Винтовой перекос заготовки. Дефект возникает при подаче листа с перекосом относительно осевой линии валов либо при разнице давления в левом и правом гидроцилиндрах прижима. Несовпадение кромок по высоте делает невозможной автоматическую сборку обечаек в корпус сосуда.
- Прямолинейные участки вдоль шва. Брак является прямым следствием отсутствия предварительной подгибки концевых зон заготовки на трехвалковых станках без ЧПУ.
- Микротрещины и наружные надрывы. Появляются тогда, когда радиус изгиба выбирается чрезмерно малым для данной толщины и пластичности сплава без промежуточного термического отжига заготовки.
Для гарантированной защиты от бочкообразности валы тяжелых станков изготавливают с бомбировкой – расчетным утолщением диаметра по центру бочки вала. При рабочей нагрузке вал слегка прогибается, компенсируя выпуклость и образуя идеальную горизонтальную плоскость контакта. Дополнительно под нижними валами размещают систему регулируемых опорных люнетов с гидроприводом.
Отраслевое применение вальцованных деталей
Благодаря высокой производительности и отсутствию поперечных стыков вальцевание металлопроката является безальтернативным решением во многих сегментах промышленности:
- Нефтегазовое и химическое машиностроение. Свертывание толстостенных корпусов вертикальных и горизонтальных резервуаров, теплообменных аппаратов, сепараторов, автоцистерн для нефтепродуктов и ректификационных колонн.
- Вентиляция, кондиционирование и дымоудаление. Массовый выпуск круглых воздуховодов, систем аспирации, промышленных циклонов, дымовых труб котельных и защитных кожухов магистральной теплоизоляции.
- Строительство и архитектурные конструкции. Изготовление криволинейных ферм для спортивных стадионов, купольных сводов, радиусных балок эстакад, арочных перекрытий складов и нестандартных фасадных панелей.
- Тяжелое и транспортное машиностроение. Производство корпусов судовых валопроводов, барабанов шахтных конвейеров, гильз крупногабаритных гидроцилиндров, бандажей обжиговых печей и статоров тяговых электрических двигателей.
Заключение
Вальцовка металла объединяет высокую скорость формообразования, минимальный процент технологического отхода и сохранение механической прочности проката за счет целостности его волокон. Точность геометрии цилиндрических и конических обечаек, профилей и труб обеспечивается жесткостью валкового оборудования, обязательной подгибкой кромок и инженерным расчетом упругого пружинения. Когда требуется изготовить качественные радиусные детали со строгим контролем овальности, наиболее надежным решением будет заказать услуги вальцовки металла у профильного производственного подрядчика Металист.
 12 мин
 23.10.2026